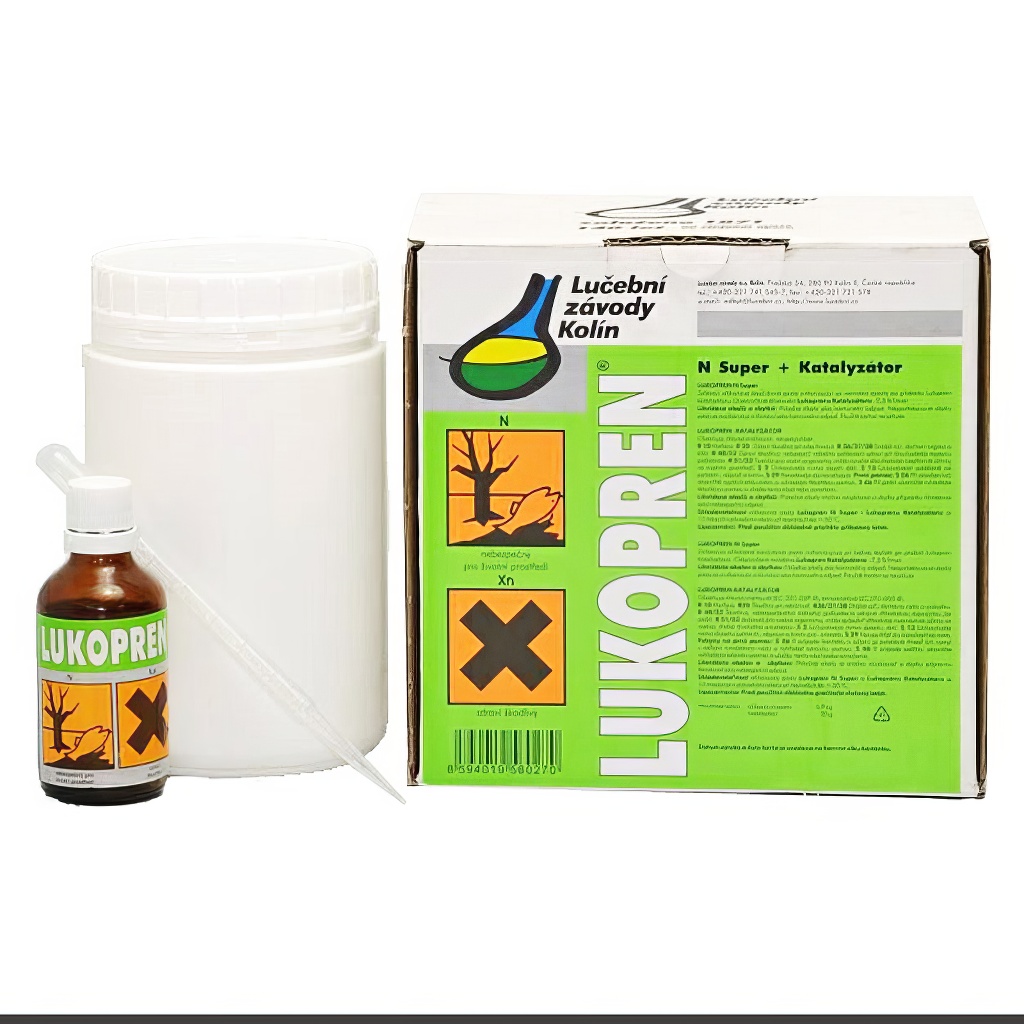
Lukopren N Super - 1 kg + catalyseur
 Sur commande

Lukopren N Super pour le moulage de bougies de formes ordinaires dans un moule en deux parties. Ce caoutchouc possède également la plus grande fluidité et reproduit même les reliefs les plus fins.
Caoutchouc silicone universel Lukopren N Super
Lukopren N Super pour le coulage de bougies de formes courantes dans un moule en deux parties. Ce caoutchouc possède également la meilleure fluidité et reproduit même les reliefs les plus fins.
Pour les modèles peu complexes avec un relief sur une seule face, on peut utiliser le Lukopren N 1522 et le N Super pour la fabrication de moules en une seule partie.
Pour la fabrication de cires gaufrées pour l'apiculture, le Lukopren N 1522, ferme et plus dur, ainsi que le Lukopren N 5221, plus souple et plus élastique, ont gagné en popularité.
Pour le coulage de bougies de formes courantes dans un moule en deux parties, le Lukopren N Super est le plus utilisé. Ce caoutchouc possède également la meilleure fluidité et reproduit même les reliefs les plus fins. Pour les modèles de bougies plus complexes, il est préférable de choisir des types de caoutchouc plus élastiques et plus souples, comme le Lukopren N 5221.
Les bougies de composition classique sont fabriquées à partir d'un mélange de paraffine et de stéarine, qui est fondu au bain-marie. Ces derniers temps, les bougies fabriquées en cire d'abeille sont très appréciées. La température lors de leur coulage est d'environ 70 °C.
Lukopren N Super
Caoutchouc silicone bi-composant
Pâte polymère à faible viscosité avec une excellente fluidité. Après mélange avec le catalyseur, elle vulcanise à température ambiante pour donner un élastomère silicone plus fragile avec la plus haute fidélité d'empreinte.
Pour la fabrication de moules simples avec un relief très fin, l'enrobage en électrotechnique.
Conditionnement : coffret (catalyseur inclus) ;
Caoutchouc silicone de moulage et d'enrobage avec la meilleure fluidité Lukopren N Super
fabrication de moules simples à partir de modèles peu complexes, mais avec un relief très fin, pour le coulage ultérieur de plâtre, de cire, de savon (bougies, médailles)
fabrication de moulages et empreintes à des fins de contrôle (défectoscopie)
fabrication de joints, ventouses, garnitures d'étanchéité sur mesure
couches de séparation ou de masquage
(facilement amovibles grâce à la faible adhérence au support)
enrobage et encapsulation d'équipements électrotechniques
(résistance mécanique et aux intempéries)
pour la vulcanisation du caoutchouc, il est nécessaire de doser précisément le
Lukopren Catalyseur N
Le vulcanisat présente une très faible adhérence à la plupart des supports (peut être décollé) ; pour l'augmenter, il est nécessaire d'utiliser un primaire d'accrochage - Lukopren Primer A ou N
Lors de la fabrication de moules, nous recommandons d'appliquer un agent de démoulage sur le modèle pour faciliter le démoulage ; les moules en silicone, grâce à leurs propriétés auto-séparantes, ne nécessitent plus d'agent de démoulage lors de leur utilisation
La teinte transparent est facilement colorable à l'aide de pâtes pigmentaires. Le caoutchouc silicone peut être simplement collé ou fixé avec le mastic monocomposant Lukopren S
caoutchouc silicone Lukopren N Super - détail fin du moule
Aspect : pâte de coulée en caoutchouc translucide (la teinte dénommée transparent est semi-transparente, blanchâtre en couche épaisse)
Viscosité 6 - 10 Pa.s
Dureté du vulcanisat 30 - 32 °ShA
Allongement à la rupture du vulcanisat 170 - 190 %
Résistance thermique du vulcanisat - 50 à + 180 °C
Dosage recommandé du Lukopren Catalyseur N 3 - 3,5 % en masse